Maskinfabrik
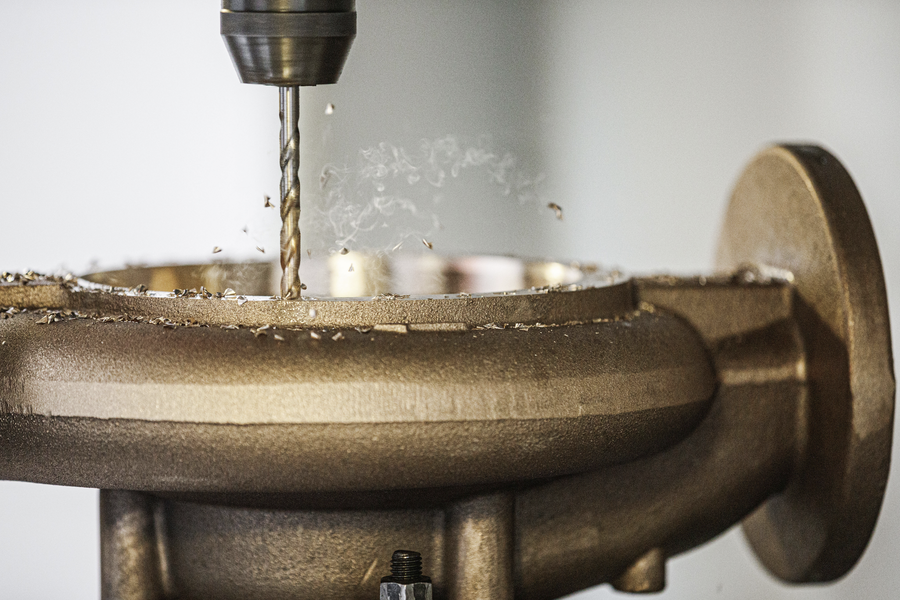
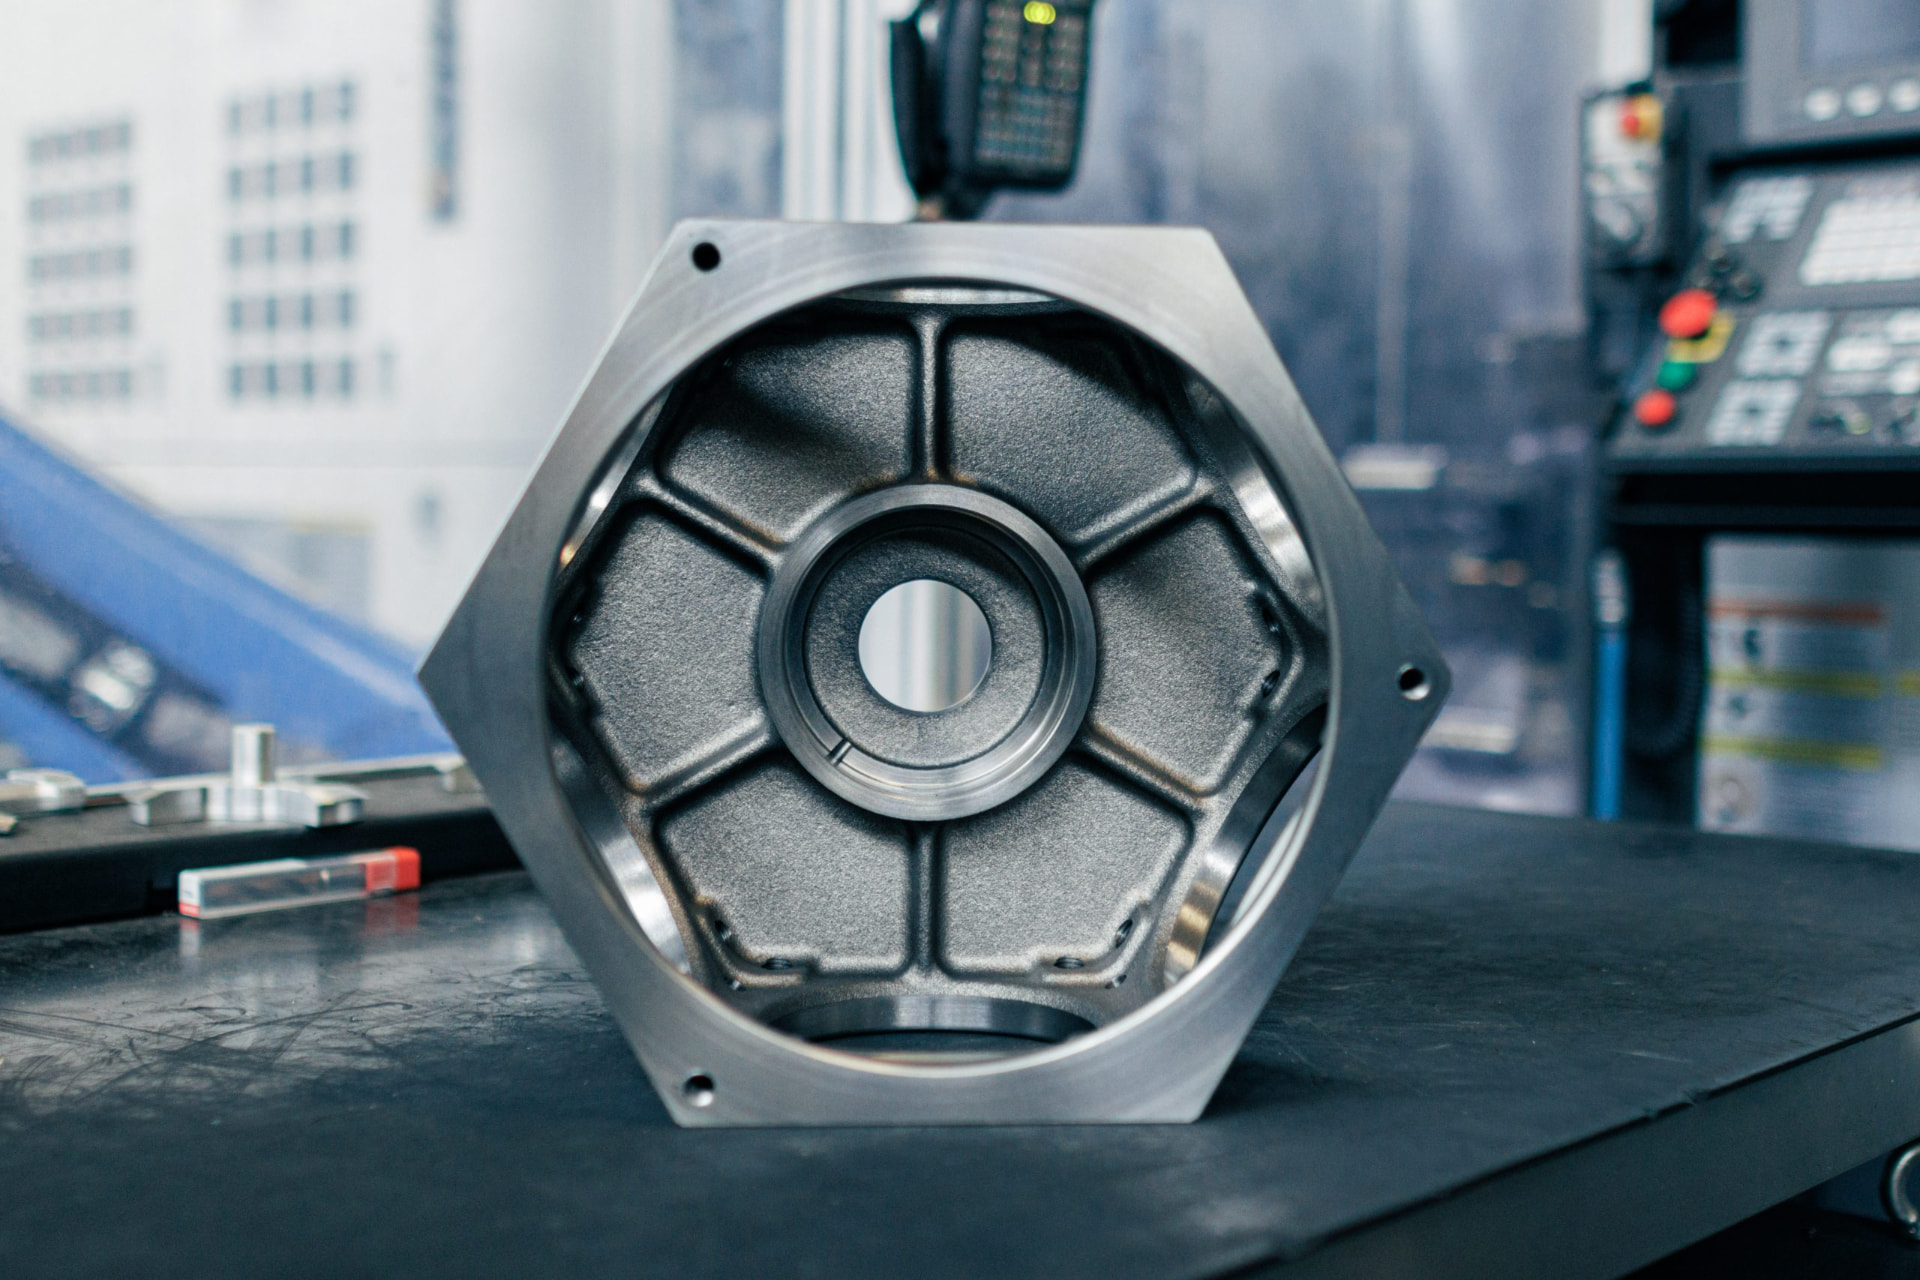
Efterbearbejdning af støbegods
Et støbt emne er sjældent færdigt, når det forlader formen. Her beskriver vi, hvordan bearbejdningen af støbte emner planlægges, og hvorfor sammenhængen til støberiet har betydning.
To trin, der hænger sammen
Når støbning og bearbejdning foregår hvert sit sted, skal forudsætningerne oversættes mellem to virksomheder. Det går ofte godt, men det er også der, uklarheder opstår: var tillægget stort nok, var referencen den samme, hvem skulle have opdaget afvigelsen.
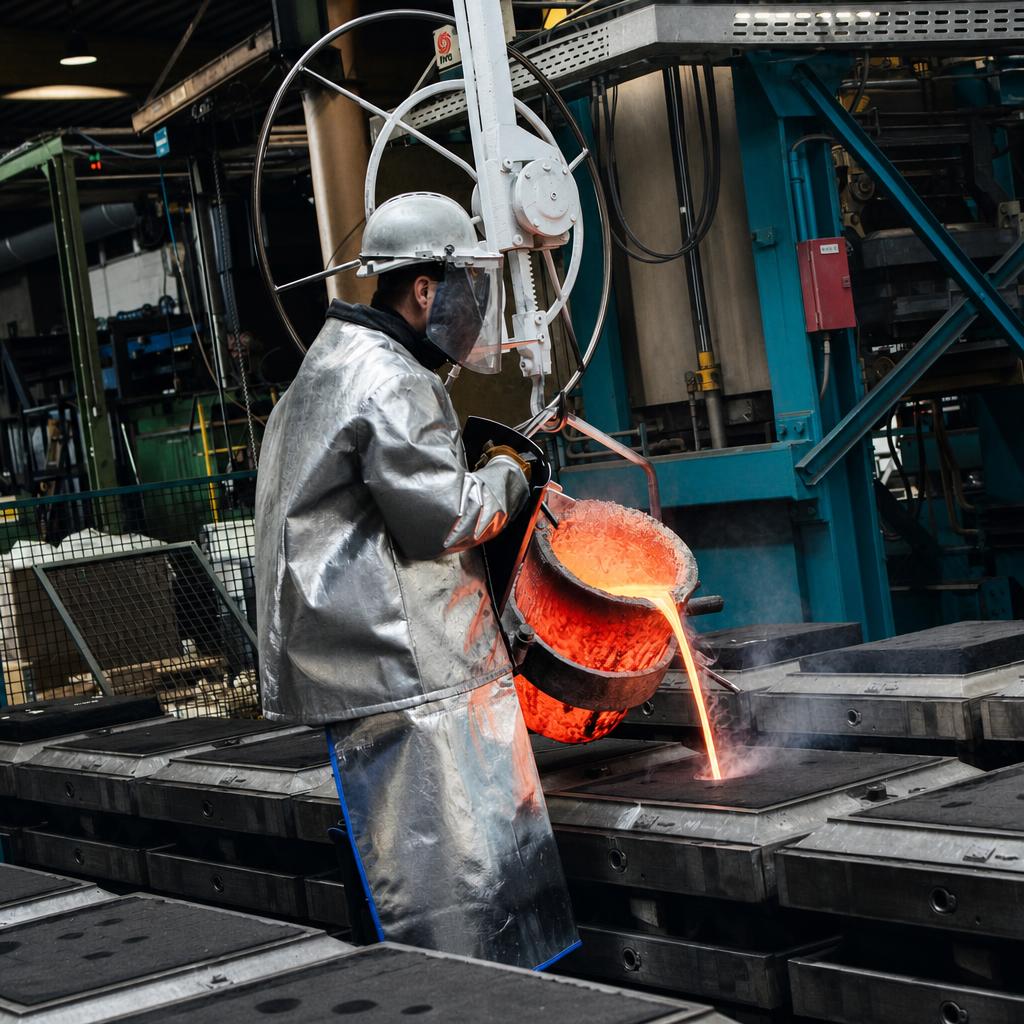
Hos Nymetal er de to trin en del af det samme forløb. Beslutninger, der påvirker bearbejdningen, træffes, mens emnet stadig konstrueres, og de skrives ind i det grundlag, begge områder arbejder efter.
- Bearbejdningstillæg aftalt allerede i støberiet
- Faste referencer gennem hele forløbet
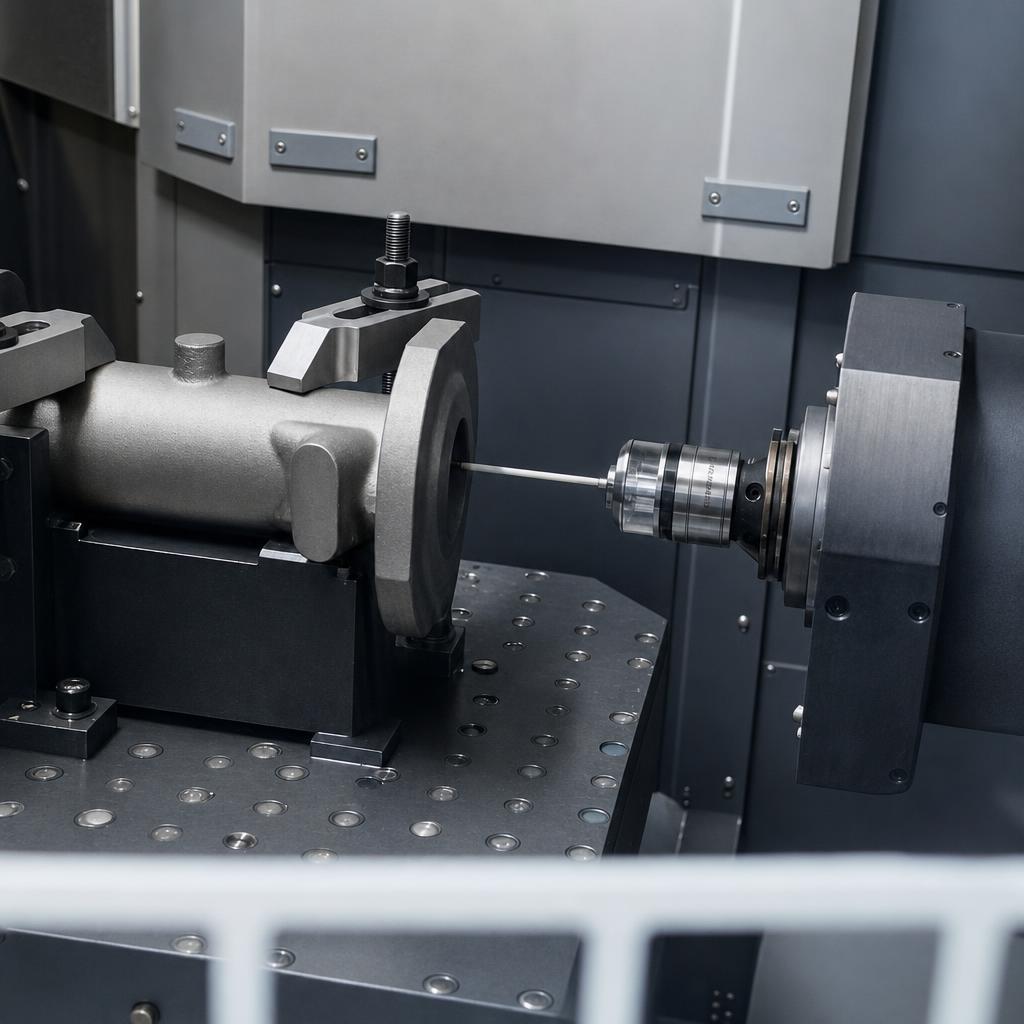
- Opspænding tilpasset støbte overflader
- Grov- og finbearbejdning i planlagt rækkefølge
Tillæg, der passer til opgaven
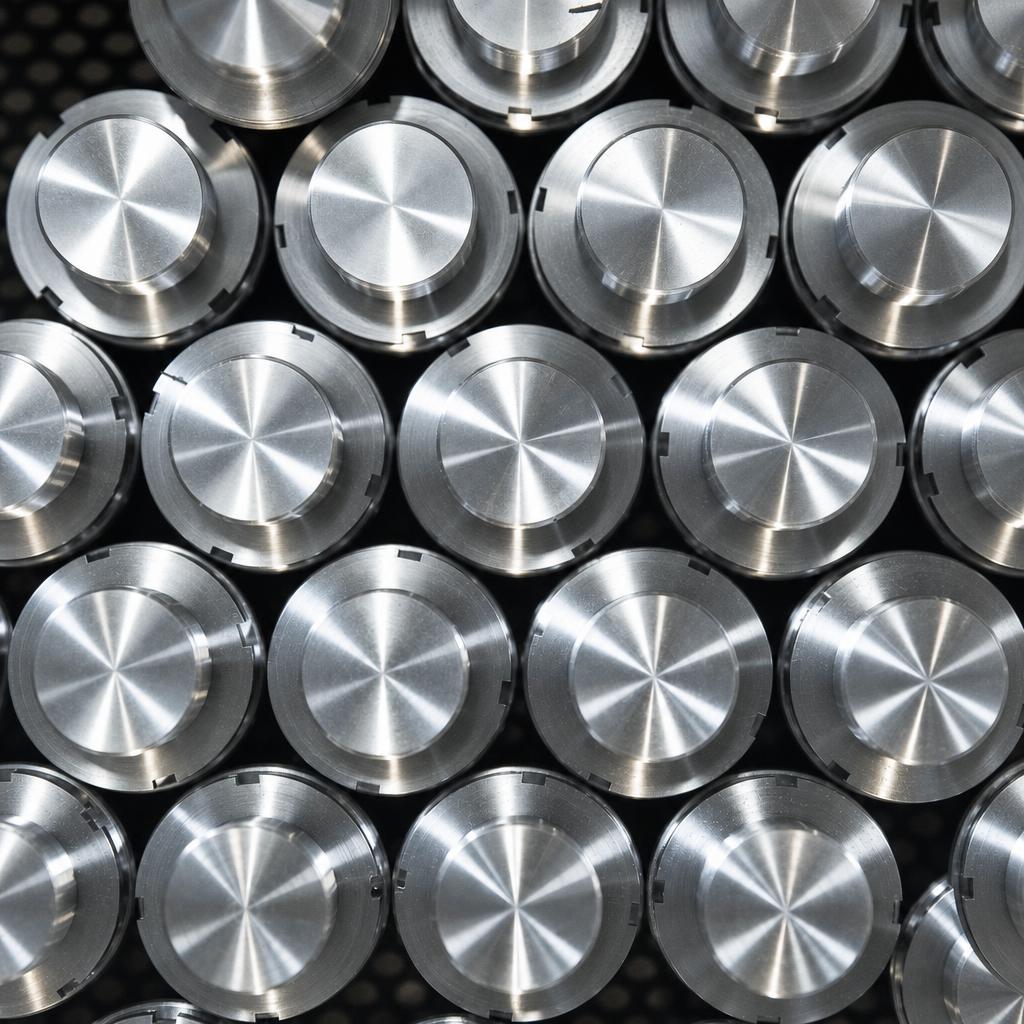
Et bearbejdningstillæg skal være stort nok til, at støbehud og unøjagtigheder kan fjernes, og lille nok til, at der ikke spildes materiale og maskintid. Balancen afhænger af emnets størrelse, materialet og hvor nøjagtig fladen skal være.
Fordi vi selv bearbejder emnet bagefter, fastlægges tillægget ud fra et konkret kendskab til, hvad den efterfølgende proces kræver. Det er en anden situation end at gætte på, hvad en ukendt maskinfabrik har brug for.
Opspænding af støbte emner
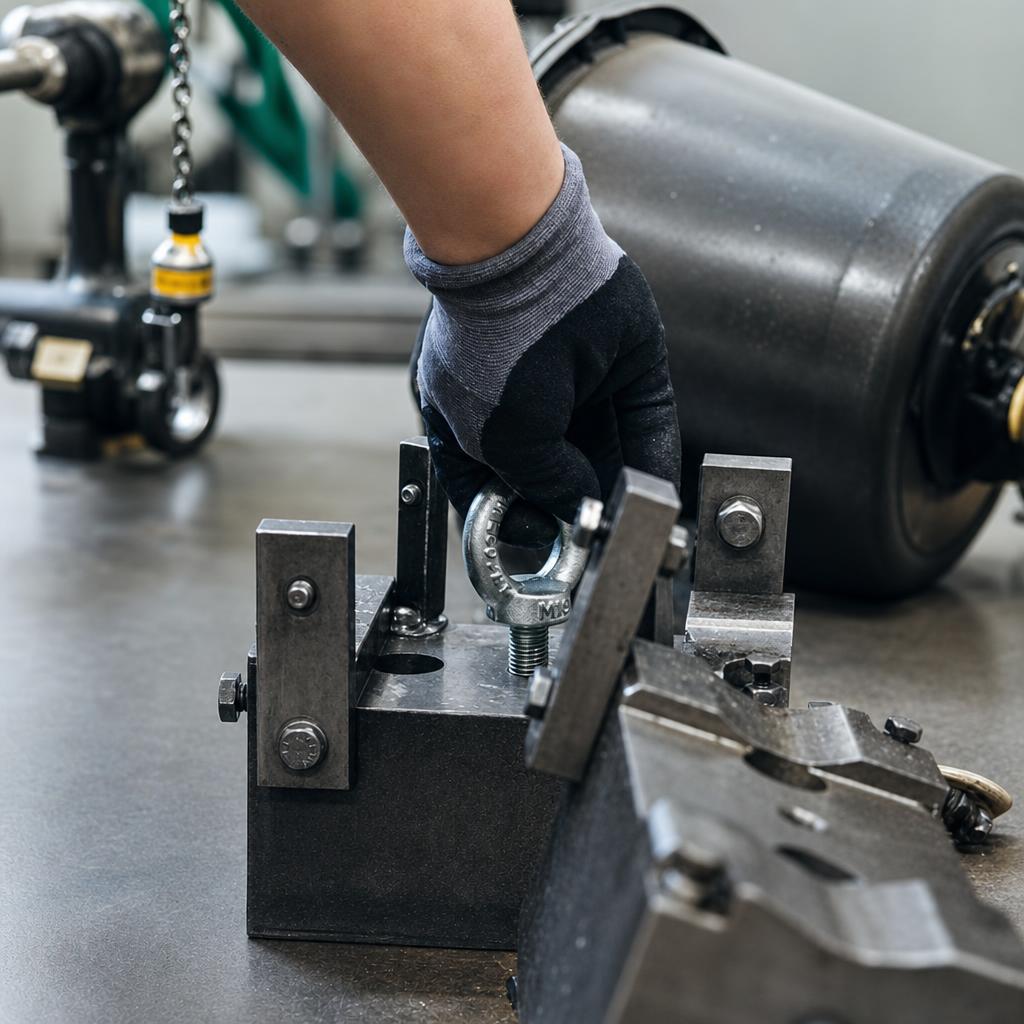
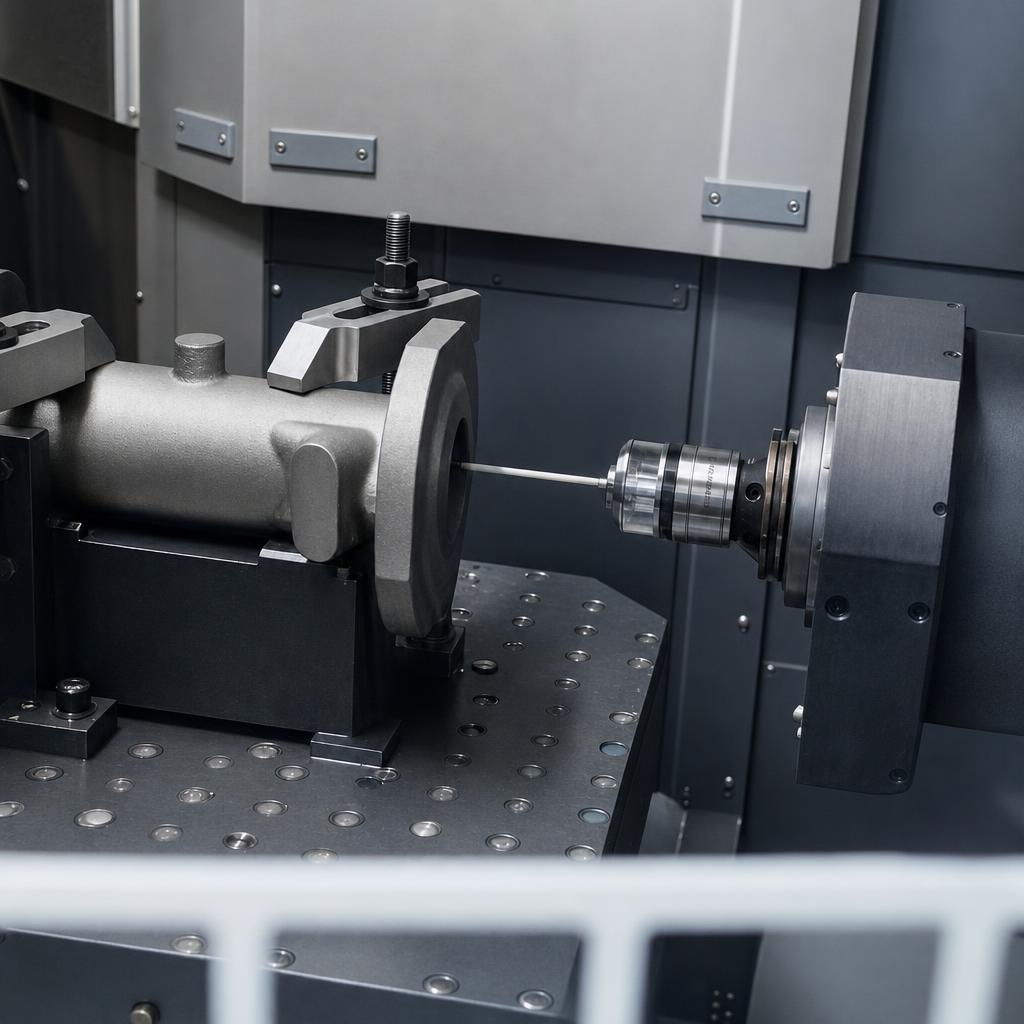
Et støbt emne har ikke nødvendigvis en plan flade at spænde op i, og overfladen varierer mere end på et stykke valset materiale. Derfor planlægges opspændingen med udgangspunkt i de referencer, der er aftalt under konstruktionen.
I nogle tilfælde indgår der støbte elementer, som alene findes for at give bearbejdningen et fast greb, og som fjernes igen til sidst. Det er en af de løsninger, der kun kan vælges, hvis de to trin planlægges sammen.
Rækkefølge og materialets bevægelse
Læs mereStøbte emner har indre spændinger fra afkølingen. Når der fjernes materiale, frigives noget af den spænding, og emnet kan bevæge sig. Det er en af grundene til, at grovbearbejdning og finbearbejdning holdes adskilt i rækkefølgen.
Hvor meget bevægelse der må forventes, afhænger af emnet. Vurderingen er en del af planlægningen, og den bygger på, at vi kender både geometrien og støbeforløbet bag emnet.
Bearbejdningstillæg aftalt allerede i støberiet
Faste referencer gennem hele forløbet
Opspænding tilpasset støbte overflader
Grov- og finbearbejdning i planlagt rækkefølge
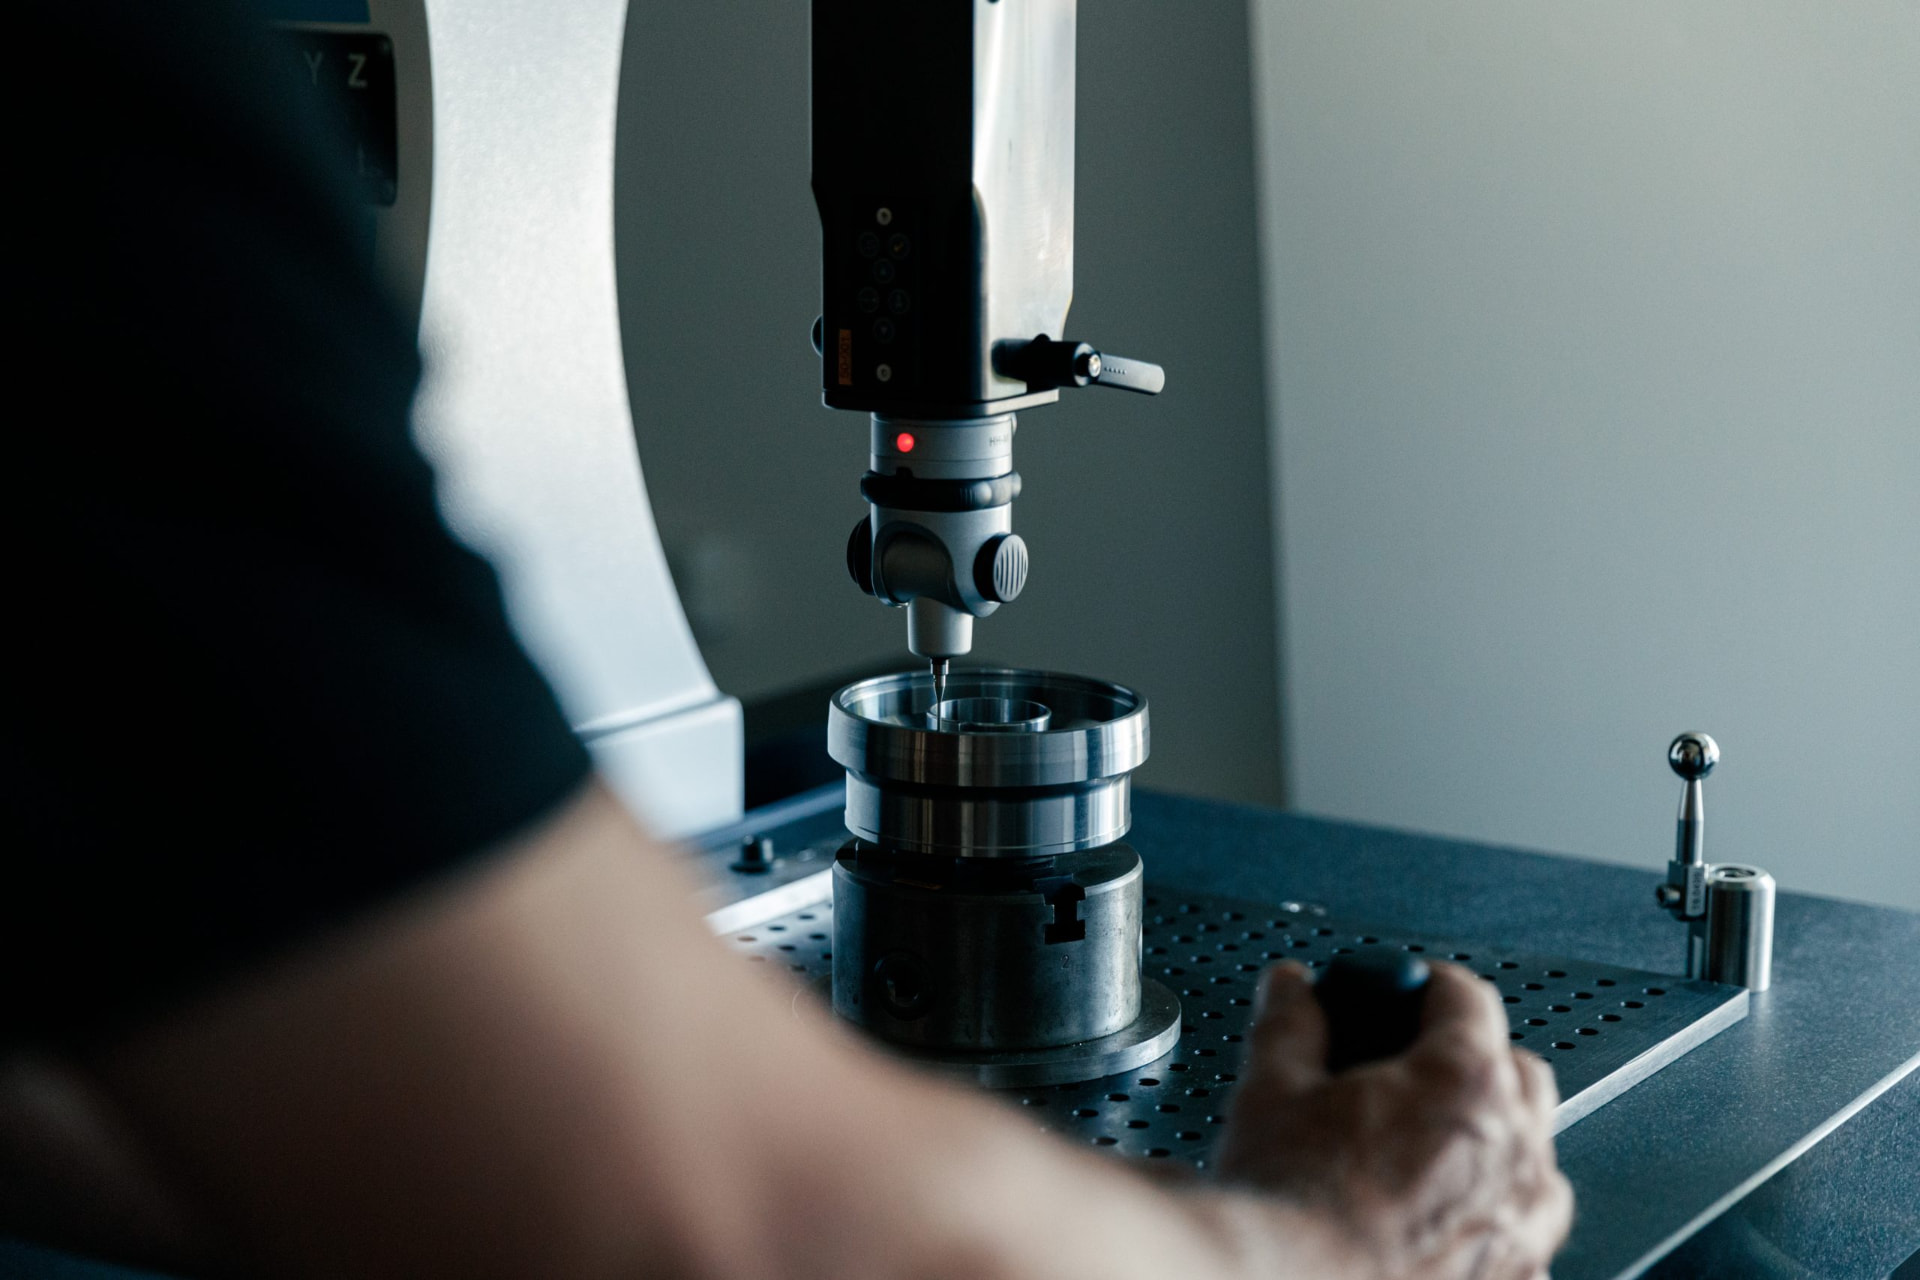
Måling op mod de samme referencer som i støberiet
Ét ansvar for hele forløbet
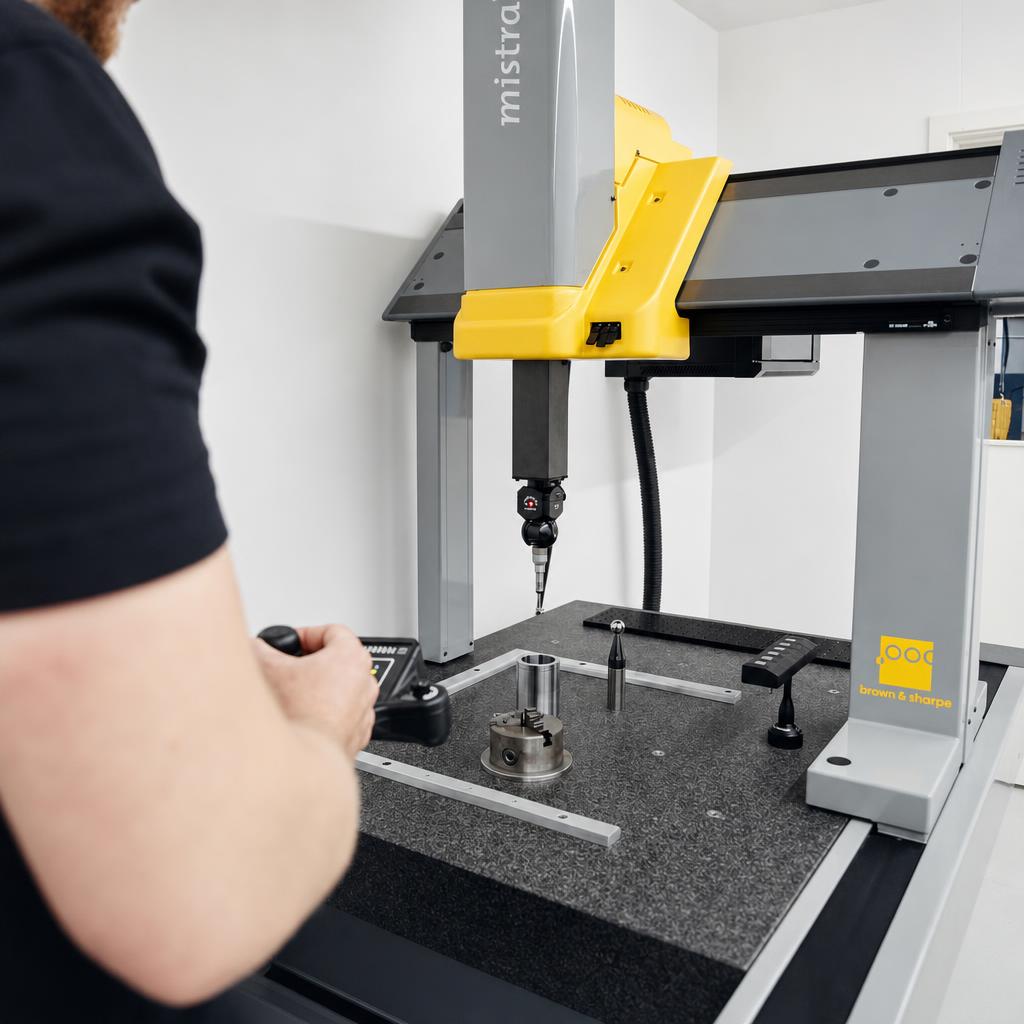
Måling på tværs af de to trin
Når kontrollen i støberiet og målingen i maskinfabrikken bruger de samme referencer, kan tallene sammenlignes direkte. En afvigelse kan dermed placeres i det trin, hvor den opstod, frem for at være en samlet uklarhed til sidst.
Det gør det også lettere at justere. Viser det sig, at et tillæg gennemgående er for lille, rettes det i støberiets grundlag frem for at blive kompenseret for i hver enkelt bearbejdning.
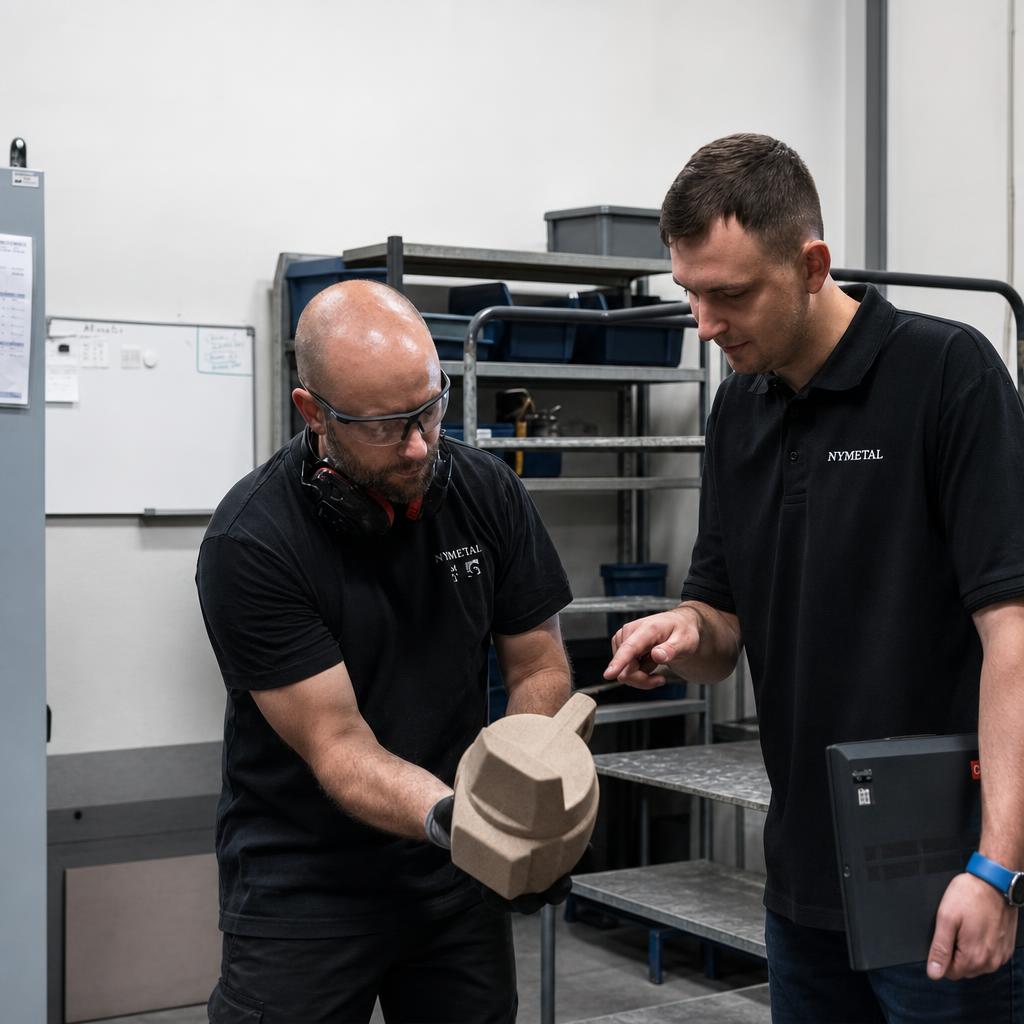
Ét ansvar hele vejen
Den praktiske forskel for kunden er, at der er ét sted at henvende sig. Der skal ikke afklares mellem et støberi og en maskinfabrik, hvem der havde ansvaret for en afvigelse, og der skal ikke koordineres mellem to leveringsplaner.
Det ansvar tager vi, fordi vi har begge trin i hus. Det betyder ikke, at der aldrig opstår afvigelser, men at der er en klar vej til at finde årsagen og rette den.
Relevante sider
Relevante kompetencer og næste skridt
Skal vi se på dit emne?
Send tegning eller beskrivelse, så vender vi tilbage med en teknisk afklaring af, hvordan emnet kan produceres.