Maskinfabrik
CNC-bearbejdning
CNC-bearbejdning giver gentagelig nøjagtighed, men kun når processen er planlagt. Her beskriver vi, hvordan vi griber en bearbejdningsopgave an.
Gentagelighed frem for enkeltstående nøjagtighed
Et enkelt emne kan laves nøjagtigt af en dygtig medarbejder. Hundrede ens emner kræver noget andet. De kræver en proces, der giver det samme resultat, også når materialet varierer lidt, og når en anden medarbejder overtager maskinen.
Derfor bygger vi bearbejdningen op omkring faste forudsætninger frem for omkring den enkeltes vurdering. Det gør ikke medarbejderens erfaring mindre vigtig. Det betyder blot, at erfaringen bruges til at fastlægge processen frem for at kompensere for, at den ikke er fastlagt.
- Teknisk gennemgang af tegning og tolerancer
- Valg af procesrækkefølge og opspændingsstrategi
- Programmering ud fra emnets faktiske geometri
- Kontrol af det første emne før serien
Gennemgang af tegningen
Før programmeringen går i gang, gennemgås tegningen. Vi ser på, hvilke mål der er kritiske, hvilke tolerancer der reelt skal holdes, og hvor der kan være en konflikt mellem to krav. Det er ofte i den gennemgang, at en uklarhed bliver fanget.
Vi spørger hellere en gang for meget end at gætte. En tegning kan være entydig for den, der har tegnet den, og alligevel give anledning til tvivl for den, der skal producere efter den.
Opspænding og procesrækkefølge
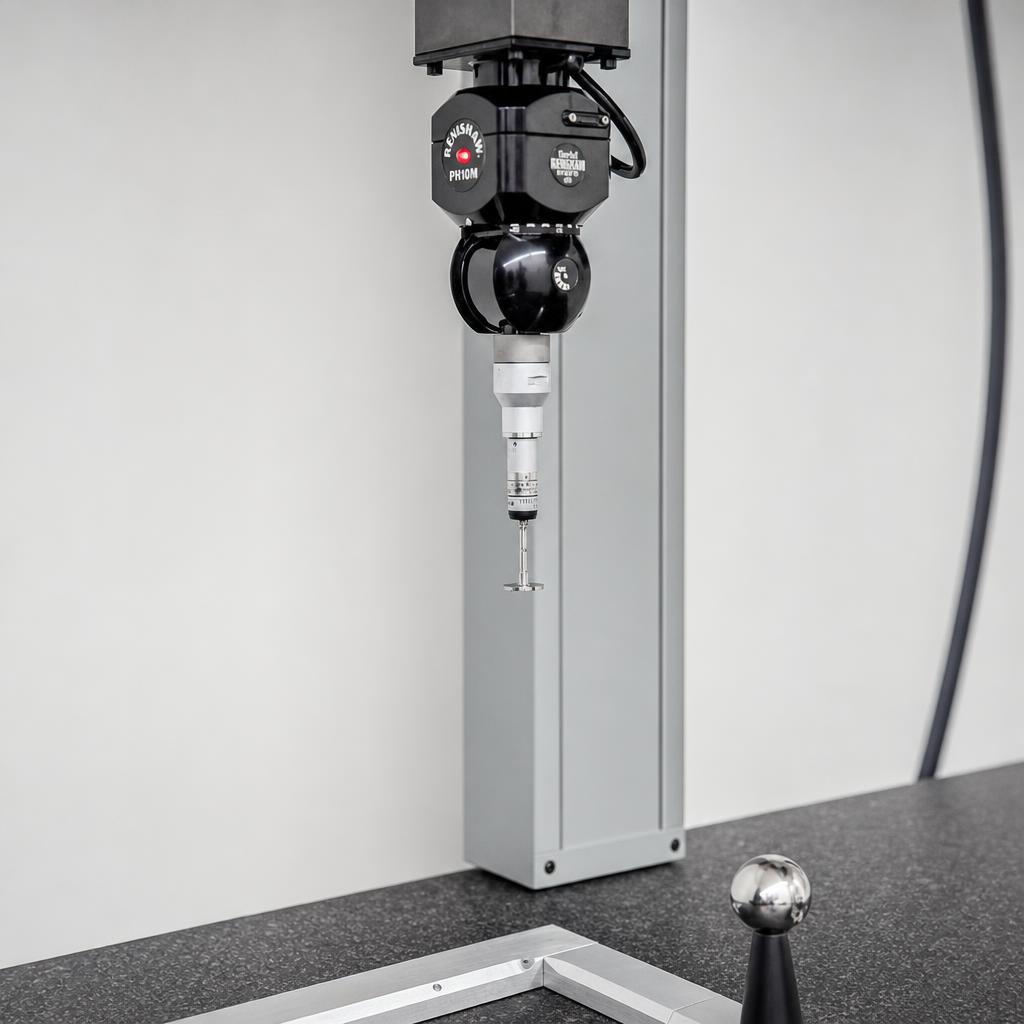
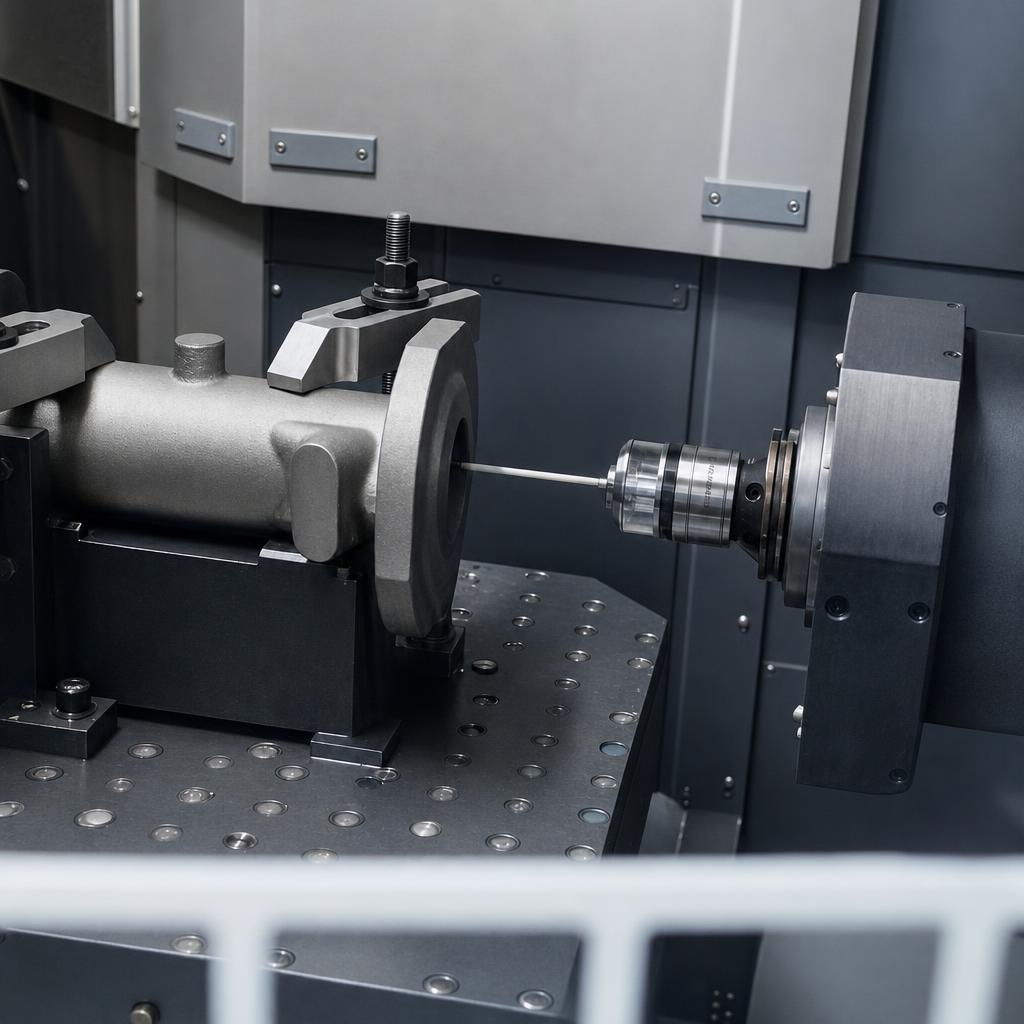
Læs mereOpspændingen bestemmer, hvor emnet kan bearbejdes, og hvor nøjagtigt målene kan holdes. Antallet af opspændinger har direkte betydning for både tid og præcision, fordi hver ny opspænding tilføjer sin egen usikkerhed.
Derfor planlægger vi rækkefølgen, så der bruges så få opspændinger som muligt, og så de mest kritiske mål ligger i samme opspænding. Det er en teknisk afvejning, der foretages for hver enkelt opgave.
Teknisk gennemgang af tegning og tolerancer
Valg af procesrækkefølge og opspændingsstrategi
Programmering ud fra emnets faktiske geometri
Kontrol af det første emne før serien
Måling undervejs på kritiske mål
Dokumentation af den færdige leverance
Programmering og første emne
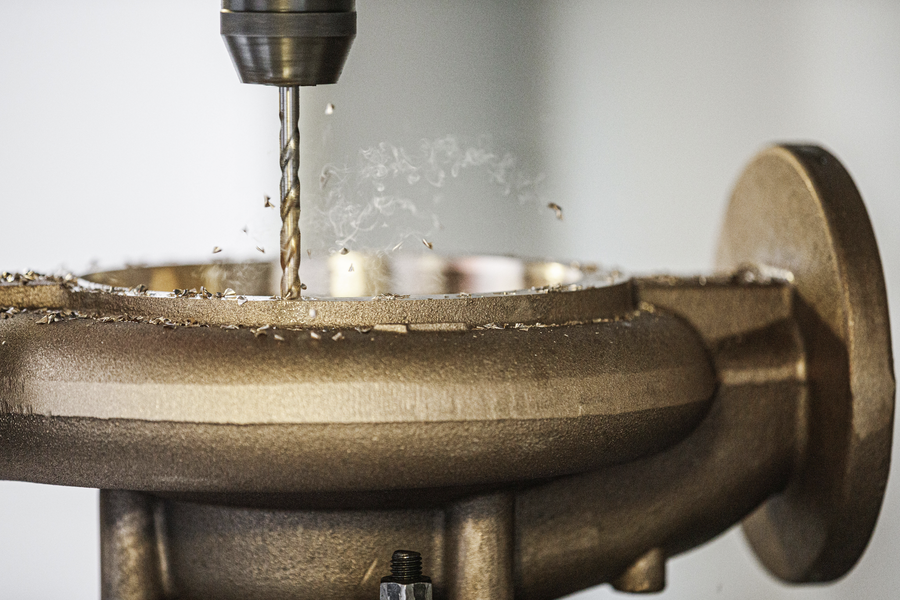
Programmet skrives ud fra emnets faktiske geometri og de valgte opspændinger. Ved støbte emner tages der højde for, at råemnets overflade ikke er helt ensartet, og at der skal være materiale nok til at rense op på de flader, der skal bearbejdes.
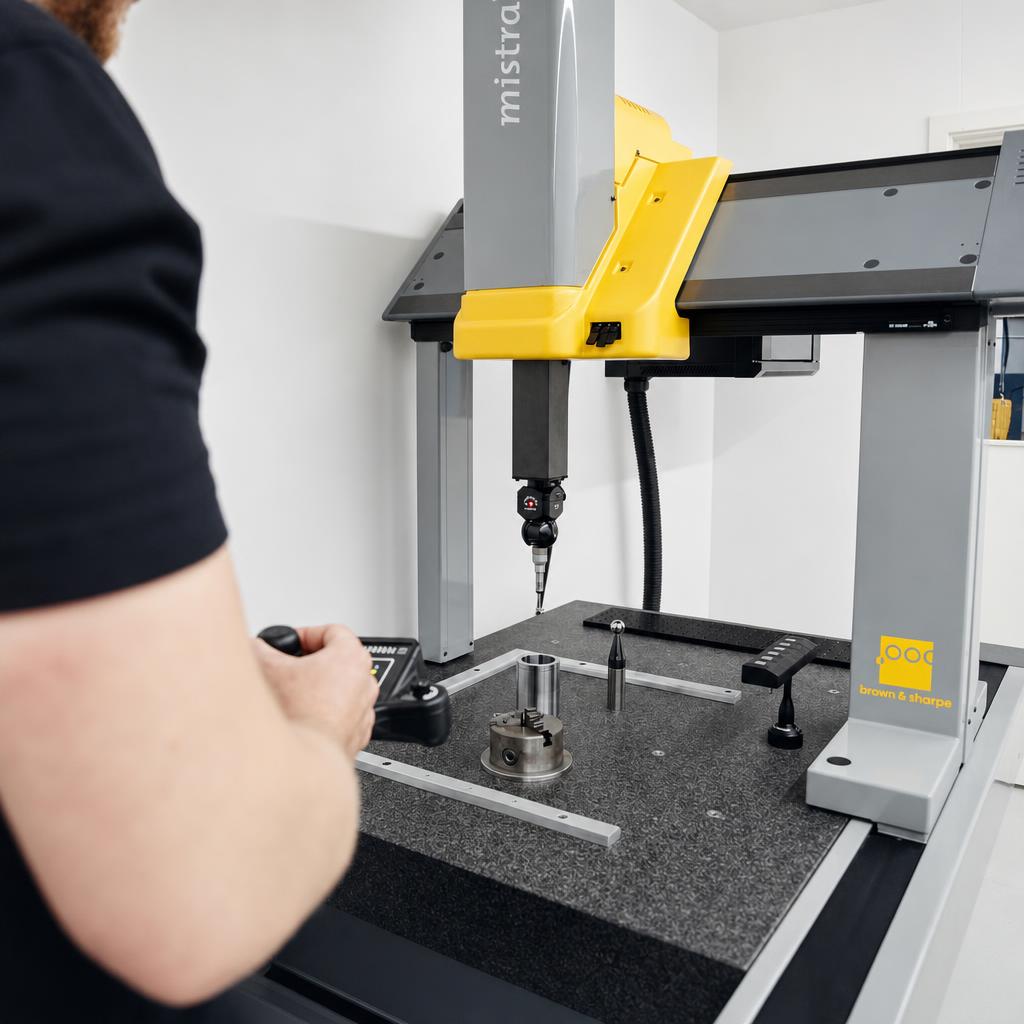
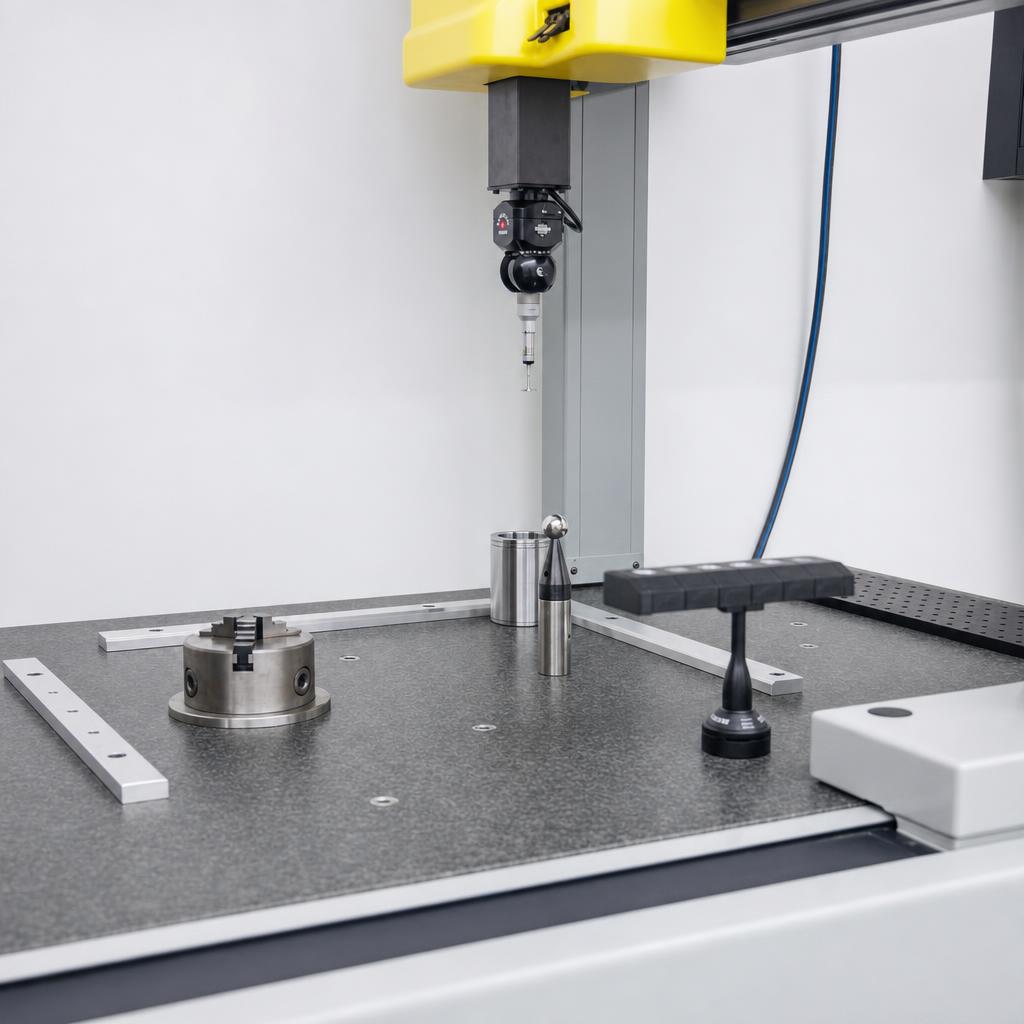
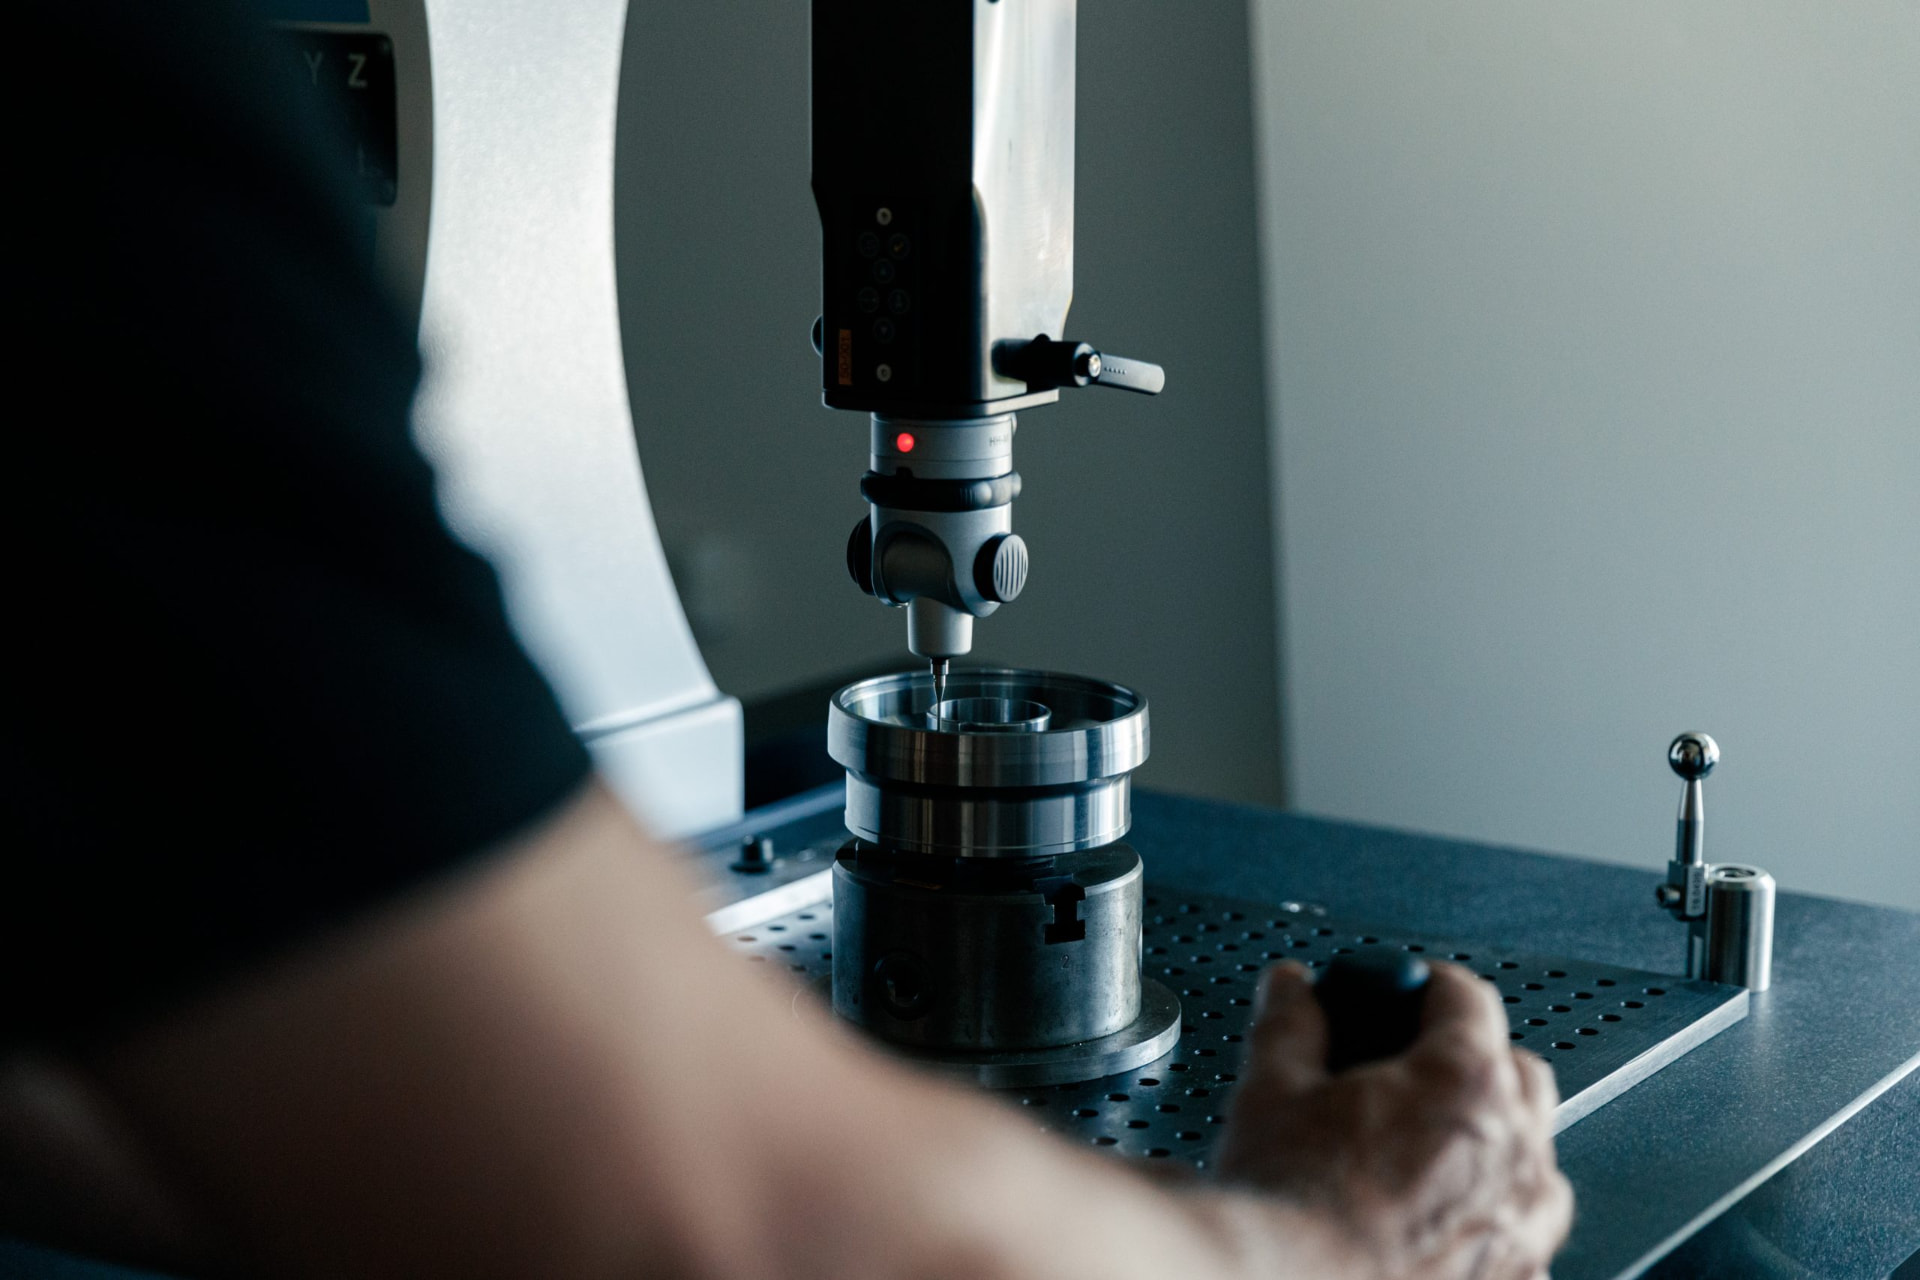
Det første emne kontrolleres, før serien sættes i gang. Det er et bevidst stop i forløbet. Det koster tid på den ene opgave og sparer tid på alle de emner, der ellers ville være produceret på et forkert grundlag.
Materialer og skæredata
Læs mereForskellige materialer skal bearbejdes forskelligt. Skærhastighed, tilspænding og køling påvirker både overfladen, værktøjets levetid og hvor meget varme der føres ind i emnet. Varme i emnet kan i sig selv flytte målene.
Vi vælger derfor skærdata ud fra materialet og opgaven frem for ud fra en generel indstilling. De materialer, maskinfabrikken arbejder med, og maskinparkens kapacitet oplyses her: [maskinpark og materialer].
Når bearbejdningen følger en støbning
Er emnet støbt hos Nymetal, kender vi råemnet, før det kommer på maskinen. Vi ved, hvilke tillæg der er lagt på, hvilke referencer der er aftalt, og hvad kontrollen i støberiet viste.
Det gør opstarten kortere og reducerer risikoen for, at et emne først på maskinen viser sig at være uegnet til den planlagte opspænding. Sammenhængen mellem de to trin er en af de mest konkrete fordele ved at have begge områder samlet.
Relevante sider
Relevante kompetencer og næste skridt
Skal vi se på dit emne?
Send tegning eller beskrivelse, så vender vi tilbage med en teknisk afklaring af, hvordan emnet kan produceres.